РАЗВИТИЕ ПАО "Завод корпусов" в 2016 году - 607061, Россия, Нижегородская область, г. Выкса, ул. Заводская, Телефон: (83177)3-78-70, факс ...
←
→
Транскрипция содержимого страницы
Если ваш браузер не отображает страницу правильно, пожалуйста, читайте содержимое страницы ниже
РАЗВИТИЕ
   ПАО «Завод корпусов» в 2016 году

      607061, Россия, Нижегородская область, г. Выкса, ул. Заводская,
Телефон: (83177)3-78-70, факс (83177)3-13-45, E-mail: allvzk@zavod-korpusov.ru
ОХРАНА ТРУДА И ПРОМЫШЛЕННАЯ БЕЗОПАСНОСТЬ
            ПОКАЗАТЕЛИ В ОБЛАСТИ ОХРАНЫ ТРУДА И ПРОМЫШЛЕННОЙ БЕЗОПАСНОСТИ
№                                                  Факт       Факт       Факт      Факт       Факт       Факт
                       Показатель
п/п                                                2011г.     2012г.     2013г.    2014г.     2015г.     2016г.
 1 Экология
    Выбросы загрязняющих веществ в атмосферу,
1.1                                                 67,08     57,45      54,56      56,95     56,95      52,73
    тонн/год.
    Выплаты за сверхлимитный сброс
1.2 загрязняющих веществ в городскую                84,30     159,16     72,20      94,0      279,88      280
    канализацию, тыс. руб.
 2 Охрана труда
2.1   Количество тяжелых несчастных случаев, шт.     0          0          0         0          0          0
2.2   Количество профессиональных заболеваний        1          0          0         1          1          1
2.3   Количество инцидентов, аварий, пожаров         0          0          0         0          0          0
 3    Предписания контролирующих органов
      Количество не устраненных предписаний
3.1                                                  71         57         0         0          0          0
      Ростехнадзора
      Количество не устраненных предписаний
3.2                                                  37         24         0         0          0         1*
      Госпожнадзора
      Количество не устраненных предписаний
3.3                                                  94         61        12         7          6         1*
      Роспотребнадзора
3.4   Штрафы от надзорных органов, тыс. руб.         25         38         0         0         110       70,5**

  * По п.п.3.2, 3.3 разработаны мероприятия с указанием ответственных и сроков исполнения.
  ** По п. 3.4 наложены штрафные санкции по итогам проверки предприятия ГУ МЧС России по Нижегородской
  области и Роспотребнадзора. Оставшиеся замечания находятся в стадии устранения.

                                                                                                                  2
ОХРАНА ТРУДА И ПРОМЫШЛЕННАЯ БЕЗОПАСНОСТЬ
ДЛЯ СОЗДАНИЯ КОМФОРТНЫХ И БЕЗОПАСНЫХ УСЛОВИЙ ТРУДА В 2016 ГОДУ ПРОВЕДЕНЫ МЕРОПРИЯТИЯ:
                                                                                                           Ремонт стены сборочного
                                 Ремонт и утепление фасада                                                  цеха общей площадью
                                 административного здания                                                   2 247 м² и изготовлена
                                                                                                                отмостка вдоль
                                                                                                                 фундамента

     Физический износ
     кирпичной кладки                                                 Физический износ
           стены                                                   кирпичной кладки стены
    административного                                                  сборочного цеха
          здания

                                    Для обеспечения безопасного                                      Собственными силами изготовлены
                                     перемещения персонала из                                       конторы мастеров в производственных
                                   производственного блока № 4 в                                        подразделениях предприятия,
                                   блок №6 собственными силами                                       обеспечивающие освещенность 300
                                   изготовлен лестничный марш с                                      Люкс, шумоизоляцию, вентиляцию и
                                     электрическим подогревом                                            панорамный обзор участка
                                             ступеней

                                                                   В помещениях мастеров низкий
       Риск травматизма при                                        уровень освещения (278 Люкс),
      переходе персонала из                                         недостаточная шумоизоляция,
    одного производственного                                           отсутствует вентиляция,
     блока в другой (маршрут                                       стесненные условия работы, нет
   проходит по проезжей части,                                          возможность хранения
                                     Блок управления               документации из-за небольшой
    в зимний период времени          нагревательным
             скользко)                и элементами
                                                                              площади
                                                                                                                                          3
ОХРАНА ТРУДА И ПРОМЫШЛЕННАЯ БЕЗОПАСНОСТЬ
                                  Улучшение условий труда машиниста электромостового крана
                               БЫЛО                                                                        СТАЛО
                                                                                                    Рабочее место машиниста
                                                                                                     электромостового крана

    Рабочее место
     машиниста
  электромостового
        крана

Для обогрева машиниста
      используется
     электрический
      обогреватель                                                                   Система отопления и
                                                                                     кондиционирования

                                   Крановая кабина открытого типа

                                                                                                                Крановая кабина закрытого типа
Проблемы:
На кабинах электромостовых кранов выявлены следующие проблемы:          Результат:
открытые кабины мостовых кранов не оборудованы шумоизоляцией и          1. В сварочном цехе произведена замена 3-х кабин открытого типа на кабины закрытого
экранами, отсутствуют вентиляторы, отопители, кондиционеры,             типа с предусмотренной системой кондиционирования, теплозвукоизоляции и
                                                                        герметизации. В результате чего условия труда на рабочем месте доведены с общего
обеспечивающие на постоянных рабочих местах температуру, влажность
                                                                        класса условий труда 3.2 до класса 3.1.
и скорость движения воздуха, а также содержание в воздухе вредных       2. Во исполнении приказа Минтруда России от 10 декабря 2012г. №580н «Об
веществ, паров, пыли в количествах, превышающих требований              утверждении Правил финансового обеспечения предупредительных мер по
санитарных правил, отсутствуют ограждения кабин, теплозвукоизоляция     сокращению производственного травматизма и профессиональных заболеваний
и герметичность, что не соответствует требования санитарных правил по   работников и санитарно- курортного лечения работников, занятых на работе с
устройству и оборудованию кабин машинистов кранов, класс условий        вредными и (или) опасными производственными факторами», ФСС РФ возвращает
труда 3.2.                                                              1744,6 тыс. руб. за счет сумм страховых взносов, что составляет 76,6% от стоимости
                                                                        крановых кабин.
                                                                                                                                                              4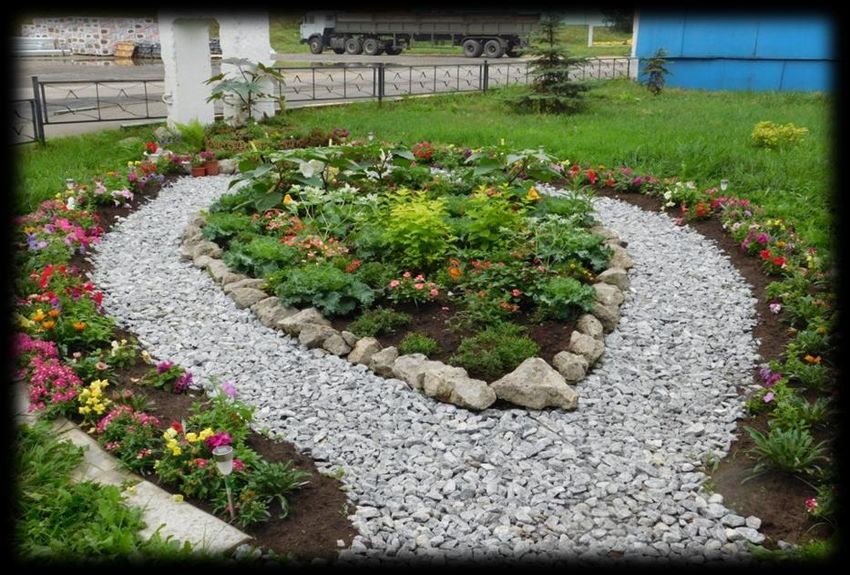
ОХРАНА ТРУДА И ПРОМЫШЛЕННАЯ БЕЗОПАСНОСТЬ
                      Организация зоны складирования лакокрасочных отходов для их утилизации
                           БЫЛО                                                            СТАЛО
      Затраты на доставку и утилизацию отходов                   Затраты на доставку и утилизацию отходов лакокрасочных
  лакокрасочных материалов своим автотранспортом               материалов исключены. Прибыль от продажи отходов составила
           составляют 212,5 тыс. руб. в год.                       29,6 тыс. руб. Экономический эффект – 242,1 тыс. руб.

                                                                                              Автотранспорт
                                                                                               покупателей
                                                                                               отходов ЛКМ

                        400км
   ПАО «Завод                                Утилизация              ПАО «Завод                                     Утилизация
    корпусов                                  отходов                 корпусов                                       отходов

                                                               Результат:
                                                               Проведен мониторинг рынка на предмет возможности продажи отходов
Проблемы:                                                      лакокрасочных материалов, найден покупатель, который своим
                                                               автотранспортом утилизирует отходы, заключен договор. Реализация
Хаотичное и смешанное хранение лакокрасочных отходов на
                                                               отходов ЛКМ составляет:
площадке хранения.                                             от 5 т. до 10 т. - 3 000 руб. за тонну,
Затраты на утилизацию 1 т лакокрасочных отходов составляют     от 10 т. и более - 5 000 руб. за тонну.
8,5 тыс. руб. За период 2015 года было утилизировано 25 тонн   На предприятии организовано место складирования отходов
отходов лакокрасочных материалов своим автотранспортом,        негалогенированных растворителей в смеси, загрязненные
затраты составили 212,5 тыс. руб.                              лакокрасочными материалами (ЛКМ).
                                                               Экономический эффект от продажи отходов лакокрасочных материалов
                                                               сторонней организации составляет 242,1 тыс. руб. в год.
                                                                                                                                  5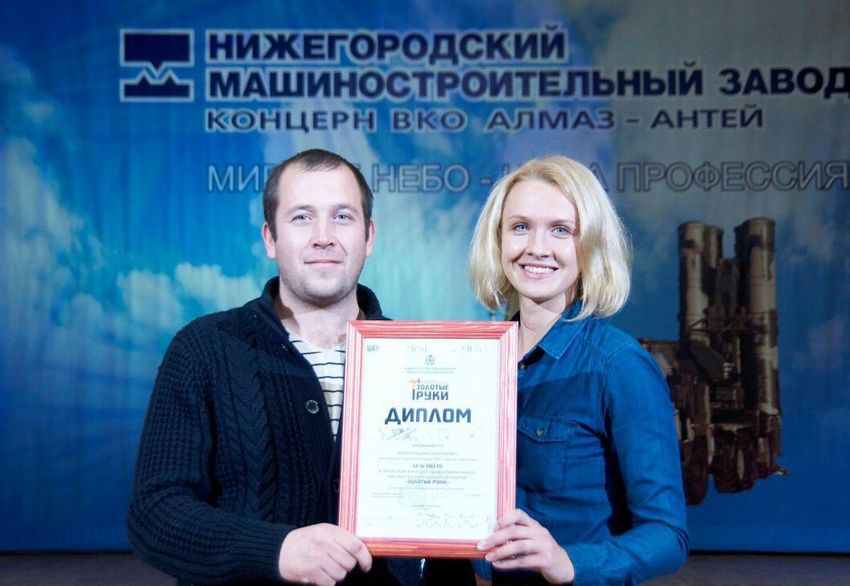
УПРАВЛЕНИЕ КАЧЕСТВОМ
                                                      ПОКАЗАТЕЛИ КАЧЕСТВА
                   Потери от брака на рубль товарной                                 Потери от брака к себестоимости, %
                             продукции, %                         0,06
                                                                             0,053
 0,03
                                                                  0,05
           0,024
0,025
                       0,022
                                0,02                              0,04
 0,02                                                                                    0,031
                                       0,016
                                                                  0,03
0,015                                                                                             0,023
                                                0,01              0,02                                    0,016
 0,01                                                    0,0076
                                                                                                                  0,011
                                                                                                                          0,0089
                                                                  0,01
0,005

      0                                                             0
                                                                             2011        2012     2013    2014    2015     2016
           2011        2012     2013    2014    2015     2016

             Претензии от потребителей в среднем за                                    Потери от брака в закупках, %
                           месяц, шт.                              0,04
                                                                              0,036
 35       31,75                                                   0,035
 30                                                                0,03
 25                                                                                       0,024   0,023
                      20,83                                       0,025
                                                                                                                   0,02
 20                            16,92                               0,02
                                                                                                          0,016
 15                                    13,08                      0,015                                                   0,0128
                                               10,17
 10                                                       6,9      0,01
  5                                                               0,005

  0                                                                      0
          2011        2012     2013    2014    2015      2016                 2011        2012    2013    2014    2015    2016
                                                                                                                                   6
УПРАВЛЕНИЕ КАЧЕСТВОМ
                                                                      На постоянной основе в производственных подразделениях
                                                                                разрабатываются стандарты качества
                                              На контрольных
                                                  точках по
                                                   адресам
                                                  разложен
                                               мерительный
                                                инструмент и
                                                контрольные
                                              приспособления,
                                                 выполнена
                                                                         Организация и стандартизация контрольных постов ОТК, шт.
                                               визуализация,
                                               разработаны и    40
                                                 внедрены                    23
                                                   рабочие      20                                    12                     11
                                                 стандарты
                                                                 0
                                                                        Кол-во мест              Факт 2016              Цель 2017
                            КАЧЕСТВО ВСТРОЕННОЕ В ПРОЦЕСС ПРОИЗВОДСТВА
Разрабатывается и внедряется оснастка, позволяющая исключить ручную разметку при установке деталей
      насыщения и снизить возможность возникновения дефектов, исключив человеческий фактор.

Кондуктор для проведения   Приспособление для установки     Приспособление для установки                   Макет для изготовления
                                                                                                                               7
   сверловки деталей         кронштейна на корпус БТР        смотрового блока на корпус                         обрамления          7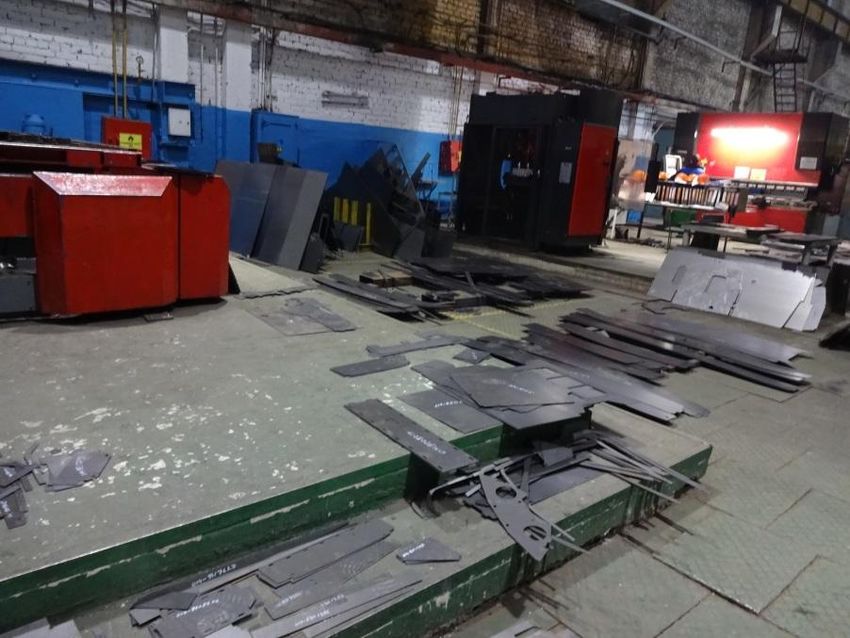
УПРАВЛЕНИЕ ПЕРСОНАЛОМ

                   КАДРОВАЯ ПОЛИТИКА. СОСТАВ ПЕРСОНАЛА
  Реализуется по ключевым направлениям, ориентированным на сохранение и
приумножение качественного и квалификационного состава персонала, развитие
профессиональных и управленческих компетенций персонала всех уровней с
использованием внутренних ресурсов предприятия, обширное распространение
процесса наставничества, использование внутреннего источника как основного при
кадровых изменениях, расширение связей с внешними источниками при найме
персонала на уровень развития карьеры.
         Структура численности                  Образовательная структура
               персонала                                персонала

                                                      0,5%
                   261                                                  неполное среднее
                                              22,3%             18,9%
  534
                                 РСС
                                 ОПР                                    общее среднее
                     479         РПП

                                                        58,2%           среднее
                                                                        профессиональное

                                                                        высшее

                                                                                           8
УПРАВЛЕНИЕ ПЕРСОНАЛОМ
КАДРОВАЯ ПОЛИТИКА. СОСТАВ ПЕРСОНАЛА
Возрастная структура персонала, % Стаж работы на предприятии, %
46,8
50 60
Средний возраст – 40 лет
49,6
45
36,4
50
43,2
40
36,7
35
40
РСС
33
30
23,8
23,3
23,3
25
22,6
21,8
25
24,4
ОПР 30
21,6
16,3
20
14,2
15,2
15 РПП 20
9,6
11,3
9,2
10,9
9,9
6,2
6,1
10
5,5
7,2
6,7
6,4
3,5
5
10
4,6
3,7
1,4
3,3
5
1,9
1,7
1,7
4
3
0
0
до 25 лет 26-35 лет 36-45 лет 46-55 лет 56-60 лет 61-70 лет
1-5 лет 5-10 лет 10-15 лет 15-20 лет 20-25 лет 25-30 лет от 30 лет
30
24,3
25
23
19,2
20
20
18
18
Коэффициент
15,4
текучести, %
16
14,6
13,6
15
13
9,7
10
Коэффициент
нарушений, %
5
0
2011 2012 2013 2014 2015 2016
9
УПРАВЛЕНИЕ ПЕРСОНАЛОМ
КАДРОВАЯ ПОЛИТИКА. РАЗВИТИЕ ПЕРСОНАЛА
1000
Направления развития
897
866
800
684
617
597
600
514
509
476
2012
2013
368
400 2014
289
2015
211
2016
121
200 93
59
54
48
46
45
45
44
43
41
39
33
29
20
19
13
2
0
Обязательное обучение Профессиональное Развивающее обучение Повышение квалификации Профориентационная Конкурсы
обучение работа профессионального
мастерства
Внешнее обучение, чел. Внутреннее обучение, чел.
552
600
800
672
700
450
500
586
529
600
507
400
471
463
337
447
2012 500 2012
306
275
2013 2013
343
300 400
311
2014 2014
2015 300
201
200 2015
122
2016 200 2016
105
100
100
40
38
33
26
25
19
13
12
10
8
7
0 0
Обязательное обучение Профессиональное Развивающее обучение Обязательное Профессиональное Развивающее
обучение обучение обучение обучение
10УПРАВЛЕНИЕ ПЕРСОНАЛОМ
КАДРОВАЯ ПОЛИТИКА. ТЕХНИЧЕСКИЙ МИНИМУМ
В целях повышения эффективности работы и производительности труда, определения уровня соответствия
работника требованиям занимаемой должности, повышения уровня компетенции и профессионализма работников, а
также эффективного формирования кадрового резерва и повышения уровня мотивации персонала к результативному
труду на ПАО «Завод корпусов» в 2016 году разработаны 18 технических минимумов на ключевые должности: ТОП-
менеджеров, контрольных и производственных мастеров, начальников производственных цехов и сервисных центров,
начальников смен сервисных центров, начальника ООТиЗ, начальника ОРП, начальника ПБ и ОТ.
В течение года ежеквартально мастера производственных
участков в количестве 36 чел. проходили оценку по Оценка технического минимума
техническому минимуму. По результатам оценки разработана
программа обучения мастеров производственных участков и
проведено обучение.
Обучение мастеров производственных участков
В декабре 2016 года прошли оценку по техническому
минимуму контрольные мастера и старшие контрольные
мастера отдела технического контроля 7 чел.,
начальники смен сервисного центра энергообеспечения
и сервисного центра ремонта технологического
оборудования 8 чел.
11УПРАВЛЕНИЕ ПЕРСОНАЛОМ
МОТИВАЦИОННАЯ ПОЛИТИКА
Основная заработная плата, тыс.руб. Оказание материальной помощи, тыс.руб.
153718
146014
180000
424
450
132317
160000
121988
119792
117577
400
114607
140000
350
97846
281
93667
120000
300
77642
100000
211
211
250
198
177
172
80000
153
200
146
144
141
113,7
120
60000 150
94
93
80
78
40000
66
100
63
24
24
22
21
20000 50
12
10
0 0
черезвыч с рождением на погребение бракосочетание собери реб.в
сдельная оплата труда повременная оплата труда ситуации ребёнка школу
Стимулирующие выплаты, тыс.руб. Компенсационные выплаты, тыс.руб.
1495
1439
1600
14143
1360
16000
12847
12331
1400
1194
12080
1160
11791
14000
11105
10688
10434
1200
12000
9889
1000
8186
10000
7855
7437
6578
800
646
6434
8000
592
572
5077
4772
4552
600 6000
3907
3886
395
3708
372
337
335
314
298
281
270
270
2504
2393
400
240
2172
2096
221
2027
215
4000
205
199
189
181
146
127
120
93
200
90
69
2000
0 0
за кайзен за личное клеймо перс.надбавка за руководство за класность за наставничество
бригадой водителям усл.труда ночное время питание совмещение нераб.празд.дни
2012 2013 2014 2015 2016 2012 2013 2014 2015 2016
12УПРАВЛЕНИЕ ПЕРСОНАЛОМ. РАЗВИТИЕ И ОБУЧЕНИЕ
Направление Результаты
№ п/п Выполненные мероприятия Срок выполнения
деятельности мероприятия
Профориентационная Проведены экскурсии по музею трудовой славы и предприятию, для Приняли участие
1 22-24.06.2016г
работа студентов СПО «МИССИС» 73 чел.
Организована практика студентов ГБОУ СПО "Выксунский
15 чел. в 2016 году
металлургический колледж"
Организация и проведение Организована практика студентов ФГБОУ ВПО "Нижегородский 7 чел.
в течении 2016 года
производственной государственный технический университет"
практики в рамках Организована практика студента ФГБОУ ВПО «Волжский государственный
2 1 чел. 10.06.2016
взаимодействия с университет водного транспорта»
профильными Организована практика студентов ФГБОУ ВПО «Владимирский
профессиональными УЗ 4 чел. в 2016 году
государственный университет имени А.Г. и Н.Г. Столетовых»
Организована практика студентов ФГАОУ «Выксунский филиал СПО НИТУ
5 чел. в 2016 году
«МИССИС»
Проведена аттестация рабочих по различным профессиям и Аттестованы 184
3 Обучение персонала в 2016 году
специальностям рабочих
Проведен конкурс в номинации «Лучший маляр, занятый на работах в Приняли участие
26.02.2016г.
4 закрытых камерах» 14 чел.
Приняли участие
Проведен конкурс в номинации "Лучший контролер ОТК« 19.05.2016г.
12 чел.
Конкурсы
профессионального Приняли участие
5 Проведен конкурс в номинации «Лучший эл.сварщик на п/а машинах»,
мастерства 10 чел. 26.08.2016г.
«Лучший слесарь по сборке м/к»
Приняли участие
6 Проведен конкурс в номинации «Лучший слесарь-инструментальщик» 7 чел. 18.11.2016г.
Разработаны и утверждены тех. минимумы на ключевые должности 9 тех.минимумов
Формирование
Разработаны и утверждены тех. минимумы по должностям руководителей
5 квалификационных 6 тех. минимумов
среднего уровня в 2016 году
минимумов
Разработаны и утверждены тех. минимумы по линейным руководителям 3 тех. минимум
Проведена оценка мастеров производственных участков , начальников
6 Оценка персонала смен СЦ РТО и Энергообеспечения, контрольных мастеров ОТК по 51 чел.
квалификационным минимумам
Актуализация системы Введены персональные надбавки мастерам производственных участков по
7 13 мастеров Ежеквартально
оплаты труда итогам оценки, получившим высшие результаты
Обучение мастеров
производственных
8 Проведено обучение мастеров по результатам оценки 103 (чел./ курс) в 2016 году
участков по результатам
оценки
Проведен опрос "Ваше мнение-2016" среди работников предприятия (% от
87,4 % от ССЧ
Удовлетворенность ССЧ)
9 19.04.2016г.
персонала
Индекс удовлетворенности 76,9%
13УПРАВЛЕНИЕ ПЕРСОНАЛОМ. РАЗВИТИЕ И ОБУЧЕНИЕ
Направление Результаты
№ п/п Выполненные мероприятия Срок внедрения
деятельности мероприятия
Зимний туристский слет работающей молодежи 9 чел. 30.01.2016г.
Соревнование «Лыжня России 2016г.» 7 чел. 14.02.2016г.
Соревнование по лыжным гонкам в рамках Спартакиады трудовых коллективов 7 чел. 27.02.2016г.
Соревнования по дартсу в рамках Спартакиады трудовых коллективов 5 чел. 24.03.2016г.
Соревнования по волейболу в рамках Спартакиады трудовых коллективов 6 чел. 23.04.2016г.
Всероссийский молодежный исторический квест «На Берлин!» 6 чел. 15.04.2016г
с 11.04.2016г.
Акция «День победы для моей семьи» 2 чел.
по 22.04.2016г.
с 11.04.2016г.
Акция «Знамя победы» 7 чел.
по 04.05.2016г.
Молодежный пробег «Наша победа» 8 чел. 06.05.2016г.
Праздничное мероприятие для детей работников завода, посвященный Дню
250 чел. 04.06.2016г.
защиты детей
10 Молодежная программа Летний туристский слет работающей молодежи 10 чел. 12.06.2016г.
Соревнования среди студенческой и работающей молодежи «Молодежные игры
6 чел. 25.06.2016г.
2016»
Соревнования по мини-футболу между подразделениями предприятия 25чел. 23.07.2016г.
Соревнования по волейболу между подразделениями предприятия 36 чел. 15.10.2016г.
Соревнования по настольному теннису в рамках Спартакиады трудовых коллективов 2 чел. 29.10.2016г.
Соревнования по боулингу в рамках Спартакиады трудовых коллективов 3 чел. 25.11.2016
День открытых дверей «Взгляд в будущее» 40 чел. 27.08.2016г.
Соревнования по пляжному футболу в рамках Спартакиады трудовых коллективов 7 чел. 6.08.2016г.
Соревнования по велоспорту в рамках Спартакиады трудовых коллективов 3 чел. 03.09.2016г.
Молодежная командная игра «Клад Баташевых» 4 чел. 10.11.2016
Всероссийский молодежный исторический Квест Победы «Битва за Севастополь» 6 чел. 23.10.2016г.
Детский конкурс «Новогодняя открытка» 26 чел. (детей) 15.12.2016г.
50% от числа
Трудоустройство Трудоустройство молодежи в возрасте до 35 лет
11 трудоустроенных В 2016 году
молодежи
Трудоустройство выпускников учебных профессиональных учебных заведений 8 чел.
Установлены нормы времени на изготовление несерийной продукции (сторонние
7 574 норм В течение года
12 Актуализация норм труда заказы)
Актуализированы нормы на серийную продукцию в связи с изм. тех. процессов 1 725 норм В течение года
13 Изменение В целях рациональной организации труда по эксплуатации, обслуживанию и ремонту
организационной технологического оборудования изменена организационная структура управления и 92 чел. 01.06.2016г.
структуры управления штатное расписание СЦ РТО
Организован летний отдых детей работников в оздоровительном лагере МБУ ДО
11 чел. 20.06.2016г
"ДООЦ «Костер»
14 Социальное партнерство
Организован конкурс цветочных клумб на территории предприятия, в участие
48 чел. с 01.06.2016
вовлечены работники всех структурных подразделений
14РАЗВИТИЕ ПЕРСОНАЛА ПРЕДПРИЯТИЯ
ОБУЧЕНИЕ И ВЗАИМОЗАМЕНЯЕМОСТЬ ПЕРСОНАЛА
БЫЛО СТАЛО
Матрица взаимозаменяемости персонала участка Условные обозначения
Кем заменить
отсутствующего
сотрудника?
- зона обслуживания по - возможность - Освоение дополнительных
основной работе выполнения работ компетенций персонала в 2014
году
- Освоение дополнительных - Освоение дополнительных
компетенций персонала в 2015 году компетенций персонала в 2016 году
Проблемы: Результат:
1. Разработана и реализуется программа обучения сотрудников предприятия
Риск срыва выполнения суточной производственной программы второй и смежной профессии, выполнению дополнительных операций на своем и
по причине отсутствия персонала на рабочих местах (очередной других участках производства, в рамках которой сотрудник в течение месяца
отпуск, больничный лист, вакансия и т.д.). Для выполнения проходит стажировку под руководством наставника, после чего самостоятельно
производственной программы необходимо планировать производит работу. По итогам проведения обучения проводится аттестационная
сверхурочные работы или работы в выходные дни, что влечет за комиссия, которая дает заключение о возможности сотрудника работать
самостоятельно.
собой перерасход фонда рабочего времени и фонда оплаты труда. 2. Исключен риск срыва производственной программы, перерасхода ФОТ,
расшивка «узких мест».
15РАЗВИТИЕ ПЕРСОНАЛА
ОРГАНИЗАЦИЯ УЧЕБНОГО КЛАССА ДЛЯ ПРОВЕДЕНИЯ ТЕОРЕТИЧЕСКОГО И ПРАКТИЧЕСКОГО ОБУЧЕНИЯ
И АТТЕСТАЦИИ ПЕРСОНАЛА
БЫЛО СТАЛО
Проведение
теоретической части
аттестации проводится Учебный класс
в учебных классах, для
удаленных от проведения
площадки для аттестации
проведения персонала
практического
задания
Сварочный пост, оборудованный
Стенд с методическими
защитными тонированными
экранами и вентиляцией плакатами и наглядными схемами
Зона класса для проведения
теоретической части
Зона класса для Зона класса для
аттестации аттестации слесаря
сварщика по сборке
работе со спец. металлоконструкций
сталями
Проведение аттестации персонала на производственных
Учебный класс для проведения аттестации персонала Результат:
площадках цеха
1. Спроектирована и изготовлена в «мертвой зоне» работы крана собственными силами
Проблемы: площадка для проведения аттестации персонала, работающего со спец. сталями.
1. Отсутствует база для обучения и повышения профессионального Площадка разделена на зоны проведения практической и теоретической части,
оформлена методическими плакатами и наглядными схемами, оборудована
мастерства электросварщиков и слесарей по сборке металлоконструкций
полуавтоматическими машинами и сварочными столами, оснащенными вытяжной
при проведения первичной и повторной аттестации рабочих на допуск к вентиляцией и тонированными стеклами, через которые преподаватель может
работе со спец. сталями. контролировать процесс сварки и давать рекомендации.
2. Затруднена организация проведения практических экзаменов 2. Решены проблемы:
электросварщиков и слесарей по сборке металлоконструкций на - первичной и повторной аттестации электросварщиков на допуск к сварке, повышения
производственных рабочих местах. На период проведения аттестации все квалификации, переподготовки и обучению вторым и смежным профессиям;
работы по изготовлению производственной программы на рабочем месте - проведения заводских конкурсов профессионального мастерства;
- оценки уровня профессиональных навыков кандидатов на трудоустройство;
приостановлены. Риск срыва плана производства.
- проведения производственной практики студентов профессиональных заведений .
16ВОВЛЕЧЕННОСТЬ ПЕРСОНАЛА
ФОТОКОНКУРС «РАБОТА В ОБЪЕКТИВЕ»
1 место
На ПАО «Завод корпусов» с 14 по 31 марта 2016 года
состоялся конкурс «Работа в объективе». В рамках
конкурса участники с помощью фотографии показали
свою работу, свое отношение к любимому делу.
Победителем конкурса стала кухонный рабочий столовой
Ершова В.И. Второе место занял рабочий, занятый внутри
дробеструйных камер термопрессового цеха №2 Шаров
А.И., третье – электросварщик на полуавтоматических
машинах сварочного цеха Кривошта В.В.
Победители премированы по итогам конкурса.
3 место
2 место
17РАЗВИТИЕ ПЕРСОНАЛА
КОНКУРС ЦВЕТОЧНЫХ КЛУМБ
В целях создания здоровой и комфортной
1 место
производственной среды, вовлечения работников
предприятия в процесс улучшений и развития творческой
инициативы на территории ПАО «Завод корпусов» в
период с 15 июня по 31 августа 2016 года состоялся
конкурс цветочных клумб.
Участие в конкурсе приняли 12 трудовых коллективов
структурных подразделений предприятия. Конкурсной
комиссией были определены победители и призеры.
Первое место занял отдел инструментального хозяйства,
второе место - сварочный цех, третье место поделили
между собой термопрессовый цех №1 и сборочный цех.
3 место
2 место
18
18РАЗВИТИЕ ПЕРСОНАЛА
УЧАСТИЕ В ОБЛАСТНОМ КОНКУРСЕ ПРОФЕССИОНАЛЬНОГО МАСТЕРСТВА «ЗОЛОТЫЕ РУКИ» В НИЖНЕМ НОВГОРОДЕ
В этом году представитель нашего предприятия
слесарь-инструментальщик отдела инструментального
хозяйства Вадим Апарин принял участие в областном
конкурсе профессионального мастерства «Золотые
руки», проходившем в Нижнем Новгороде.
В своем профессиональном мастерстве состязались 37
молодых специалистов из 20-ти ведущих предприятий
региона. Проанализировав работы конкурсантов,
председатели жюри отметили высокий
профессиональный уровень подготовки участников.
По итогам конкурса Вадим Апарин занял третье
место в номинации "слесарь-инструментальщик".
Это значимое достижение для предприятия.
19УПРАВЛЕНИЕ ПРОИЗВОДСТВОМ
ПРОИЗВОДИТЕЛЬНОСТЬ
Среднесписочная численность персонала, чел. Выработка 1 ОПР, тыс.руб/час.
3,5
1280 1274 3,04
3 2,81
1260 2,44
2,5
1241
1240 1,94
1228 2 1,74
1,67
1220
1220 1,5
1208
1203
1200 1
1180 0,5
1160 0
2011 2012 2013 2014 2015 2016 2011 2012 2013 2014 2015 2016
Динамика объёма производства по Объем товарной продукции 2011-2016гг., млн.руб. без НДС
сравнению с 2011г., % 2 500 2 278
300
250 2 000 1 897
250
209,4 1 488
200 1 500 1 267
166,9
139,9 1 081
150 119,4 906
1 000
100
100
500
50
0 0
2011 2012 2013 2014 2015 2016 2011 2012 2013 2014 2015 2016
20ОРГАНИЗАЦИЯ ПЛАНИРОВАНИЯ ПРОИЗВОДСТВА
Поставка заготовок с установки лазерной резки на листогибочный пресс по тянущей системе
БЫЛО: СТАЛО:
Установка лазерной Зона листогибочных
резки прессов Тц=63 мин. Карты заказов
Номер
Хаотичное стеллажа
складирование
заготовок Номер
ячейки
Ряд ячейки
Адресное
размещение детали
Результат: на стеллаже
1.Изготовлены стеллажи, организовано адресное размещение заготовок в ячейках.
Проблемы: Организовано безопасное хранение заготовок, исключен риск травматизма
1. Хаотичное складирование заготовок после вырезки в рабочей зоне установки операторов .
2.Разработаны карты заказов вырезки заготовок на лазерной установке, в которых
лазерной резки, отсутствуют безопасные проходы. Риск травматизма
отражены: номер карты раскроя, материал, номер чертежа детали, количество в
операторов при перемещении по участку.
раскрое, время цикла вырезки карты, маршрут изготовления и адрес ячейки
2. Планирование работ и изготовление деталей в смену осуществляется по
хранения в стеллаже. Оператор листогибочного пресса помещает в ящик заказов
«дефициту», составленному цехами-потребителями. Не своевременное и карту заказа заготовки, оператор лазерной установки берет карту заказа, соблюдая
длительное время обработки данных по «дефициту» приводит к срыву графика принцип «FIFO», в базе данных установки быстро находит по карте номер раскроя и
поставки заготовок. производит вырезку, после чего помещает заготовку в соответствующую ячейку
3. Время цикла поиска деталей оператором листогибочного пресса составляет стеллажа. Исключено планирование работ по «дефициту», заготовки подаются
91 мин. в смену. Полезная загрузка оператора листогибочного пресса – 70,4% в точно во время.
смену. 3. Время цикла поиска деталей оператором листогибочного пресса сокращено на 87
мин. и составляет 4 мин. в смену. Загрузка оператора листогибочного пресса
увеличена на 15,8% и составляет 86,2% в смену. 21ОРГАНИЗАЦИЯ ПЛАНИРОВАНИЯ ПРОИЗВОДСТВА
Визуализация изготовления продукции на производственных участках ТПЦ-1
БЫЛО: СТАЛО:
Укомплектованность деталями на Потребность на каждый день
текущий месяц месяца нарастающим итогом
График изготовления деталей
на прессо-штамповом участке ТПЦ-1
Отсутствует понимание об
укомплектованности потребителя
данной деталью на текущую дату,
за исключение распределителя
работ
График изготовления деталей из 60-ти Дата изготовления и
двухсторонних страниц Количество деталей, изготовленных в Дата следующего изготовления
количество деталей,
изготовленных за смену детали
смену
Проблемы: Результат:
1. Нет возможности руководителям и производственному персоналу визуально 1. Разработаны и визуализированы на рабочем месте графики учета изготовления деталей по
участкам , в которых отражены: перечень деталей по изделиям, потребность каждой позиции
оценить выполнение производственной программы месяца.
детали на месяц и по дням нарастающим итогом до конца месяца, суточный темп потребления,
2. Существующий учет изготовления деталей по графику производства (из 60-ти время цикла изготовления одной детали и остатки на конец месяца. После изготовления партии
двухсторонних страниц) не дает возможность быстро спланировать сменно- деталей, производственный персонал в соответствующей графе отмечает количество
суточное задание. Планирование работ и изготовление деталей в смену изготовленных деталей и проводит линию зеленым маркером укомплектованности до даты
осуществляется по «дефициту», составленному цехами-потребителями. следующего изготовления.
3. Длительное время обучения замещающего персонала (до 3-х дней) на период 2. Обеспечена прозрачность процесса. Появилась возможность визуально оценить выполнение
отсутствия распределителя работ (очередной отпуск, больничный лист и т.д.). графика изготовления деталей и правильно спланировать работу смены. Оператор
Вероятность ошибок в графике учета заготовок . самостоятельно может оценить какую деталь необходимо изготавливать в первую очередь.
(отсутствие или излишки деталей) 3. Время обучения персонала сократилось до 15 мин. Исключен риск ошибок в графике
изготовления заготовок при его заполнении.
22ОРГАНИЗАЦИЯ ПЛАНИРОВАНИЯ ПРОИЗВОДСТВА
Организация планирования изготовления заготовок на лазерных комплексах заготовительного участка ТПЦ-2
БЫЛО: СТАЛО:
свидетельствует об укомплектованности
Отсутствует график вырезки заготовок в журнале вырезки. Нет возможности Номер корпуса по закладке в сварочном цехе
Начальная буква фамилии оператора,
быстро оценить состояние выполнения плана производства на текущую дату
График резки раскроев заготовок по изд. 59032
на лазерной установке ТПЦ-2
изделия заготовками
Пустая ячейка свидетельствует об отсутствии заготовок
из соответствующего раскроя
Книга с
графиками
Журнал вырезки заготовок из карт резки раскроев
раскроя на месяц
Результат:
Проблемы: 1. Разработаны графики учета вырезки заготовок из карт по каждому изделию, в
1. Нет возможности руководителям и производственному персоналу визуально которых отражены: перечень номеров раскроев, номер корпуса по закладке в
оценить укомплектованность участков и цехов-потребителей необходимыми сварочном цехе на каждый день до конца месяца. Листы графиков сшиты на
заготовками по номенклатуре выпускаемой продукции согласно плану месячную программу в книгу и находятся на рабочем месте операторов лазерных
производства на месяц . установок . Операторы по сменному заданию за три дня до начала закладки корпуса
2. Существующий учет изготовления заготовок (журнал вырезки деталей) не дает (время протекания процесса изготовления деталей) вырезают заготовки из карт и
возможность быстро спланировать сменно-суточное задание. Планирование отмечают в соответствующей графе графика укомплектованность изделия
работ и изготовление деталей в смену осуществляется по «дефициту», заготовками начальной буквой своей фамилии.
составленному участками и цехами-потребителями. Несвоевременное и 2.Обеспечена прозрачность процесса. Появилась возможность визуально оценить
длительное время обработки данных по «дефициту» приводит к срыву графика выполнение графика вырезки заготовок деталей и правильно спланировать работу
поставки заготовок. смены.
3. Длительное время обучения замещающего персонала (до 3-х дней) на период 3. Время обучения персонала сократилось до 15 мин. Исключен риск ошибок в
отсутствия распределителя работ (очередной отпуск, больничный лист и т.д.). графике резки раскроев заготовок при его заполнении.
23ОРГАНИЗАЦИЯ ПЛАНИРОВАНИЯ ПРОИЗВОДСТВА
Организация учета деталей в электронном виде в механическом цехе
БЫЛО СТАЛО
График учета деталей в электронном виде
Учет деталей производился на бумажном носителе
Учет ведется в
электронном виде, не
требуется расход бумаги
Результат:
Проблемы: 1. Разработан график учета деталей в программе Excel с автоматическим
1. Начальник планово-распределительного бюро механического цеха подсчетом количества необходимых деталей на план месяца и резерва
затрачивает более 12 часов в конце месяца на формирование отчета по деталей на текущую дату (с учетом прихода и сдачи).
завершению плана текущего месяца и расчета потребности в деталях на 2. Снижен риск ошибок в подсчете деталей и возникновение дефицита.
план следующего месяца. Исключено время ручного подсчета деталей. Произведено обучение
2. Высокий риск совершения ошибок и возникновения дефицита деталей персонала работе с графиками.
при ручном подсчете. 3. Экономия затрат на бланки учета деталей составляет 30 000 руб. в год.
3. Затраты на бланки формата А3 составляют 1200 листов в год.
24ОРГАНИЗАЦИЯ ПЛАНИРОВАНИЯ ПРОИЗВОДСТВА
Автоматизация процесса заполнения сменного задания в электронном виде
БЫЛО СТАЛО
Затраты времени на поиск Информация о времени цикла расположена в
информации о времени цикла справочнике и автоматически проставляется при
операции на бумажных носителях выборе операции
Результат:
Проблемы: 1. Разработана электронная таблица в программе Excel обеспечивающая
1. Потеря времени мастера производственного участка при заполнении автоматический расчет загрузки оператора в смену. Сокращено время
бланка сменного задания-листа производственного анализа составляет заполнения бланка на 36 минут (с 37 до 1 минуты):
37 минут: 1.1 Сокращено время заполнения сменного задания – листа
1.1 Отсутствует электронный справочник времени цикла изготовления производственного анализа с 35 минут до 1 минуты.
деталей. Потеря времени на перевод времени операции изготовления 1.2 Исключена операция подсчета сменной загрузки (2 мин.). При
детали из минут в часы составляет 35 мин. заполнении сменного задания – листа производственного анализа данные
1.2 Операция подсчета сменной загрузки составляет 2 мин. автоматически просчитывается программой.
25РАЗВИТИЕ ПРОИЗВОДСТВЕННОЙ СИСТЕМЫ
Обучение сотрудников инструментам Бережливого производства, Снижение издержек в 2016 г., млн. руб.
чел. курсов 80
62,3 За счет реализации кайзен-предложений, внедрения
450 424 мероприятий по производственной системе,
20 Решение проблем 60
400 направленных на исключение потерь и
методом «1 х1»; совершенствование производственных процессов
Основы 40
350 22,3
производственной
20
300 системы;
242 Школа руководителей 0
250 220 «ПС в действии»; Снижение издержек ПАО "Завод корпусов" Снижение издержек по мероприятиям ПС
ТРМ;
200 SMED;
150 10
Проект А3; Количество реализованных кайзен-предложений нарастающим итогом, шт.
Стандартизированная
32 1800
100 16 работа; 1520
20 Управление 1500 1220
50 42 производственным 1200 925
11
31 процессом;
0 11 Система 5$ 900 601
план факт 600 304
135
Проведено обучение персонала инструментам Бережливого производства при получении второй 300
или смежной профессии, обучение мастеров по результатам оценки знаний технического 0
минимума, а так же обучение членов рабочих групп проектов и эталонных участков. 2012 2013 2014 2015 2016 Цель 2017
Решение проблем методом «одна за одной» нарастающим итогом, шт. Разработка рабочих стандартов нарастающим итогом, шт.
2500 2054 2000 1716 1826
1609
2000 1654
1500 1189
1256
1500
835 1000 714
1000 460
209 500 250
500
0 0
2012 2013 2014 2015 2016 Цель 2017 2012 2013 2014 2015 2016 Цель 2017
Реализация ключевых проектов нарастающим итогом, шт. Разработка стандартов автономного обслуживания нарастающим итогом, шт.
60 300
47 212 227
50 250
36 182
40 200 158
25
30 150
15 60
20 8 100
3 27
10 50
0 0
2012 2013 2014 2015 2016 Цель 2017 2012 2013 2014 2015 2016 Цель 2017 26РАЗВИТИЕ ПРОИЗВОДСТВЕННОЙ СИСТЕМЫ
8 декабря 2015 г. приказом № 125 Проведена оценка 11 участков специалистами дирекции по
введена в действие методика оценки развитию Производственной Системы
уровня внедрения и распространения ПАО «Завод корпусов»
Производственной Системы на
предприятиях ООО «ВПК». Самооценка уровня внедрения и распространения ПС на ПАО «Завод корпусов"
СТАНДАРТИЗИРОВАН- ПРОИЗВОДСТВЕННЫЙ РЕШЕНИЕ ПРОБЛЕМ СИСТЕМА ПОДАЧИ ВИЗУАЛИЗАЦИЯ ОБСЛУЖИВАНИЕ
РАЗДЕЛ ИТОГО:
НАЯ РАБОТА АНАЛИЗ 1Х1 МАТЕРИАЛОВ ПОКАЗАТЕЛЕЙ ОБОРУДОВАНИЯ
ВОЗМОЖНЫЙ БАЛЛ 10 4 2 8 4 4 32
Оцениваемый
Выставленный балл
участок
ТПЦ-1. Заготовительный
участок
3,33 0,8 1,33 0,32 1 1,33 8,11
ТПЦ-1. Прессо-штамповый
участок
4,21 0,8 1,33 0,68 1 1,11 9,13
ТПЦ-1. Термический
участок
4,71 0,8 1,33 0,45 1 1,33 9,62
ТПЦ-2. Заготовительный
участок 6,11 0,8 1,33 0,34 1 1,33 10,91
ТПЦ-2. Пресоо-штамповый
участок
5,26 0,8 1,33 0,36 1 1,33 10,08
ТПЦ-2. Термический
участок
5,88 0,8 1,33 0,23 1 1,33 10,57
Механический цех. Участок
токарных станков с ЧПУ
5,60 0,8 1,33 0,36 1 1,11 10,20
Сварочный цех. Участок
мелких узлов
5,42 0,8 1,33 0,36 1 1,33 10,24
Сварочный цех. Участок
закладки
4,58 0,8 1,33 0,36 1 1,33 9,40
Сборочный цех. Участок
монтажа корпуса 4,55 0,8 1,33 0,34 1 1,11 9,13
Сборочный цех. Малярно- 1,33
дробеструйный участок
4,74 0,8 1,33 0 1 9,20
ИТОГО ср. знач.: 4,94 0,8 1,33 0,35 1 1,27 9,69
На 2017 год установлена цель - увеличить интегральную оценку
развития производственной системы на 30% с 9,6 до 12,5 балла
из 28 возможных.
27РАЗВИТИЕ ПРОИЗВОДСТВЕННОЙ СИСТЕМЫ
В июне 2016 года с целью развития персонала и повышения культуры непрерывных улучшений на ПАО
«Завод корпусов» прошел конкурс «Производственная система: Лучший проект и эталонный участок».
Лучший проект в
Лучший молодежный проект
производственной сфере
- Экономический эффект 3 776,868 Снижение
Повышение тыс. руб. ; потребления - Экономический эффект 15 404,561
- Увеличение производительности тыс. руб.;
эффективности участка нагревательных печей 9 160 воды на -Сокращение потребления воды на
работы ТПЦ-2 до 10 451 кг./сут. ; технологические технологические нужды с 14,8 до 4,7
- Сокращение времени переналадки
(руководитель проекта- прессового оборудования с 43 до 20 нужды м³/млн. руб. товарной продукции;
заместитель начальника минут, (руководитель проекта- - Сокращение ежесуточного
ТПЦ-2 Купцов П.Г.) - Обучение персонала смежным технический директор потребления воды с 223,4 до 136,2 м³.
профессиям. Дерий Ю.А.)
- Экономический эффект 21 760,6 тыс. руб. ;
Снижение времени Повышение - Сокращение дробеструйной очистки
переналадки - Экономический эффект 499,376 эффективности изделия Тигр с 178,2 до 90,2 минут;
- Сокращение времени цикла отгрузки
пресса для закалки тыс. руб. работы изделий:
- Сокращение времени • Корпус БТР с 45 до 10 минут;
модели ПД-152 переналадки прессового сборочного цеха • Корпус Тигр с 40 до 10 минут;
(руководитель проекта- оборудования с 73 до 51 минуты. (руководитель проекта-
• Изделия Башня с 28 до 6 минут;
мастер термического участка начальник сборочного цеха
• Изделий Рама, Капот, Панель с 57 до 25
ТПЦ-1 Гуськов К.О.) Ремизова С.О.)
минут.
Стандартизация Оптимизация затрат на - Экономический эффект 170,6 тыс.
смазочно- руб. ;
процесса - Экономический эффект 72,97 охлаждающую - Сокращение времени протекания
переналадки на тыс. руб.
жидкость (СОЖ) при процесса изготовления СОЖ с 23 до 6
- Сокращение времени
прессе усилием 160 переналадки прессов усилием
механической минут;
обработке - Исключение утечек СОЖ при
и 100тс в ТПЦ-2 160тс с 40 до 18 минут, прессов
(руководитель проекта- (руководитель проекта- эксплуатации оборудования с 38,82 до 0
усилием 100тс с 27 до 17 минут.
мастер прессо- штампового
технический руководитель л/год;
участка ТПЦ-2 Полетаев А.Е.)
механического цеха
- Импортозамещение. 28
Лобачев Е.А.)УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №1
Снижение времени переналадки закалочных прессов модели ПД-152 на термическом участке ТПЦ-1
БЫЛО СТАЛО
Ответная часть быстросъемного прижима на
штампе
Подключение трубопровода
Быстросъемная часть с эксцентриковыми
холодной воды с
прижимами
использованием 8 болтовых
соединений
Ответная часть быстросъемного прижима
на штампе
Результат :
Проблемы: 1. Собственными силами разработаны, изготовлены и установлены
1. Подключение трубопровода холодной воды к закалочному ответные части соединения трубопровода и штампа. Сокращено время
штампу осуществляется путем фиксации фланцев болтами в 8 цикла переналадки закалочного пресса на 11 минут и составляет 1мин.
точках. Время цикла соединения трубопровода к закалочному 2. Получен экономический эффект за счет разницы между закупкой и
штампу составляет 12 минут. изготовлением собственными силами 45 комплектов ответной части
2. Затраты на приобретение одного комплекта ответной части быстросъемного прижима (соединение 300АЅЅВ типа А) в сумме 221
быстросъемного прижима (соединение 300АЅЅВ типа А) - 2164,41 236,1 руб.
руб. 3. Облегчен труд оператора по креплению фланцев между собой с
помощью быстросъемных прижимов.
29УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №1
Изготовление деталей по операции «горячая формовка» на гидравлическом прессе ус. 3150тс прессо-штамапового
участка ТПЦ-1
БЫЛО СТАЛО
1) ПОЛУЧИТЬ 2) ПОИСК 3) ТРАНСПОРТИРОВКА 1) ПОЛУЧИТЬ
задание деталей на складе деталей на стеллаж задание
4) КОМПЛЕКТОВАНИЕ 5) ТРАНСПОРТИРОВКА деталей 6) НАГРЕВ деталей 4) КОМПЛЕКТОВАНИЕ 5)ТРАНСПОРТИРОВКА 6) НАГРЕВ
садки на стеллаж печи №2-39 в печи №2-39 садки деталей настеллаж печи№2-39 деталей в печи №2-39
7) ВЫДАЧА 8) ПОИСК 9) ТРАНСПОРТИРОВКА 7) ВЫДАЧА 9) ТРАНСПОРТИРОВКА
деталей в пресс места складирования деталей на стеллаж готовых деталей в пресс ус.3150тс деталей на стеллаж
ус.3150тс (формовка) готовых деталей деталей (формовка) готовых деталей
Тц = 51 мин. Тц = 32 мин.
Организовано
Травмоопасное складирование складирование заготовок
заготовок разной номенклатуры каждого вида в своей
ячейки
Адрес
заготовки на
стеллаже
Проблемы: Результат :
1. Спроектированы, изготовлены и расстановлены напольные стеллажи для
1. При изготовлении деталей, закрепленных за прессом ус.3150тс складирования заготовок и готовых деталей в рабочей зоне пресса ус.3150тс.
и печью №2-39, длительный поиск заготовок и комплектование Выполнена визуализация стеллажей и адресное размещение деталей.
«пакета» для термообработки. Время протекания процесса 2. Исключены операции по поиску деталей, транспортировки их на стеллажи и
комплектования одного «пакета» для термообработки в печи на поиска места складирования готовых деталей, что позволило сократить время
протекания процесса комплектования одного «пакета» для термообработки на
операции «формовка» составляет 51 минута.
операции «формовка» на 19 минут и составляет 32 минуты. Сокращены
2. Травмоопасное и хаотичное складирование заготовок и транспортные крановые операции при изготовлении деталей на операции
готовых деталей в рабочей зоне пресса ус.3150тс. «формовка» с 5 минут до 2 минут.
30УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №1
Исключение работы электро-мостового крана в процессе закалки деталей на универсальном закалочном устройстве
БЫЛО СТАЛО
Мостовая кран-балка
Электромостовой кран
и крановщик
Универсальное
закалочное устройство
Универсальное
закалочное
устройство
Транспортные операции
электромостовым краном
на других единицах
оборудования и участках
Термист
Проблемы: Результат :
При проведении выдачи деталей из печи в универсальное В зоне закалочных печей установлена кран - балка, термисты обучены
закалочное устройство применяется электромостовой кран, в работе с грузоподъемными механизмами. Эксплуатация
результате чего на других участках цеха возникают простои из- за электромостового крана исключена из процесса выдачи деталей в
ожидания крана. Время работы крана при выдаче одного «пакета» универсальное закалочное устройство. Исключены простои смежных
для термообработки составляет 3 минуты. Общее время участков из- за ожидания крана.
эксплуатации крана на операции закалка деталей составляет 63
минуты в сутки.
31УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №1
Модернизация закалочной ванны термической печи №5556
БЫЛО СТАЛО
Погружение
деталей в
ванну после
закалки в
печи
Привод
подъема
корзины
Слив воды
из ванной и
извлечение
Подъем корзины
деталей
для выемки
закаленных деталей
Результат:
1. Изменена конструкция закалочной ванны, изготовлен новый механизм
Проблемы: для подъема закаленных деталей из водяной ванны, восстановлена
После проведения процесса закалки в термической печи, гидравлическая система для привода подъема корзины с деталями из
оператору необходимо производить слив воды из ванны для ванны. Исключена необходимость слива воды при выемки деталей.
выемки деталей. Расход холодной воды за одну 2. Сокращено время протекания процесса закалки деталей в термической
печи инв. №5556 на 14 мин. (составляет 5 мин.).
термообработку «пакета» составляет 0,63 м³. Время 3. Экономия от снижения потребления холодной воды составляет
протекания процесса закалки деталей составляет 19 мин. 7442,6 руб. в год.
32УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №1
Стандартизация процесса вырезки деталей на листовых ножницах инв. №2714 заготовительного участка ТПЦ-1
БЫЛО СТАЛО
Упор для
вырезки деталей
Выравнивание листа
по разметке перед вырезкой Линейка с
указателем
Фиксатор
указателя
Разметка заготовок Рабочий стандарт вырезки заготовок на листовых
универсальным способом ножницах с использованием упора
Проблемы: Результат:
1. Собственными силами разработана конструкция упоров для вырезки
1.Перед проведением операции вырезки заготовки на листовых ножницах,
деталей и установлена линейка для исключения ручной разметки заготовок.
оператору необходимо произвести наметку контура вырубаемой заготовки,
используя рулетку и мел (разметка универсальным способом). 2. Разработан рабочий стандарт вырезки заготовок на листовых ножницах с
2. Длительный и трудоемкий процесс выравнивания листа перед вырезкой. использованием упора. Персонал обучен работе по стандарту. Среднее
Среднее время цикла изготовления заготовок деталей на листовых время цикла изготовления заготовок деталей на листовых ножницах
ножницах составляет 40 минут. составляет 34 минут.
3. Высокий риск травматизма. 3. Обеспечены безопасные условия труда резчика металла на листовых
ножницах, отсутствует необходимость выравнивания листа в рабочей зоне.
33УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №1
Снижение времени изготовления деталей на листогибочном прессе на заготовительном участке ТПЦ-1
БЫЛО СТАЛО
1. ВНЕСТИ 2. ПРОИЗВЕСТИ 3. ВНЕСТИ 1. СОСТАВИТЬ 2. ВЫПОЛНИТЬ
данные в ЧПУ первый гиб данные в ЧПУ программу изготовления все гибы на детали
детали в ЧПУ, присвоить последовательно по
номер программе
2
6. ПОЛОЖИТЬ 5. КОНТРОЛЬ 4. ПРОИЗВЕСТИ
деталь в стеллаж готовой детали второй гиб
4. ПОЛОЖИТЬ 3. КОНТРОЛЬ
Проблемы: деталь в стеллаж готовой детали
1. При изготовлении деталей сложной конфигурации на Результат :
листогибочном прессе оператору необходимо вводить и Разработаны программы для наиболее сложных деталей. Каждая
корректировать данные в ЧПУ каждый раз перед программа идентифицирована с привязкой к номеру детали.
Отсутствует необходимость корректировки параметров при
последующей операцией гибки.
изготовлении деталей.
2. Время цикла изготовления одного комплекта деталей Сокращено время цикла изготовления одного комплекта деталей на
на листогибочном прессе составляет 2173 минут. 189,5 минут и составляет 1983,5 минут.
34УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №2
Стандартизация рабочего места на прессе усилием 100тс.
БЫЛО СТАЛО
Тележка, для Пресс усилием
установки штампа 100тс. инв.№2443 Рольганг
в пресс с поворотным основанием
и роликовой поверхностью
на тележке, для удобства
установки штампа в пресс
Место 360ᵒ
хранения
штампов
Столы-стеллажи
с роликовой поверхностью
для хранения штампов,
закрепленных за прессом
Проблемы:
1. Штампы хранятся хаотично штабелями в 3-4 яруса, на штампах Результат:
отсутствует маркировка закрытой высоты и номера детали. Длительный 1. Разработаны, изготовлены и установлены столы-стеллажи с роликовой
поиск до 10 мин. нужного штампа. Перемещения за штампом составляют 5 поверхностью для хранения штампов, закрепленных за прессом (исключен
метров. поиск нужного штампа, т.к. штампы визуализированы, указан адрес хранения
2. Длительное время ожидания крана от 5 до 15 мин. На время на стеллажах). Перемещения за штампом составляют не более 3 метров.
переналадки пресса усилием 100тс. с использованием электромостового 2. Исключена работа и время ожидания крана, снижен риск остановки
крана, все работы в пролете приостановлены. процесса в пролете из-за отсутствия крана.
3. Время протекания процесса переналадки – 27 мин. 3. Время протекания процесса переналадки – 17 мин.
4. Травмоопасная установка штампа на пресс и извлечение штампа из 4. Улучшены условия труда наладчиков, снижен риск травматизма, за счет
пресса (штамп транспортируется краном из штабеля, устанавливается на изготовления, установки рольганга с поворотным основанием и роликовой
тележку, перемещается к прессу и устанавливается на штамповую плиту поверхностью на тележку (штамп устанавливается на рольганг и
вручную). транспортируется по роликам на штамповую плиту без применения крана.
35УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №2
Сокращение времени переналадки на участке гидравлических прессов усилием 630тс.
БЫЛО: СТАЛО:
Транспортировка
рольганга краном
Передаточная
Держатель для
тележка на
хранения крепежа
рельсовом пути
Специальный
Регулировка конечных
ключ для
выключателей с
регулировки
помощью специальных
конечных
болтов и лестницы
выключателей
Хаотичное
Регулировка конечных
хранение болтов выключателей гаечным
ключом Результат:
Проблемы: 1.Спроектирована, изготовлена и внедрена в эксплуатацию передаточную тележку
для сокращения времени использования крана при переналадке гидравлических
1. Переналадка гидравлических прессов усилием 630тс. производится с
прессов, транспортировка рольганга к прессу исключена. Время переналадки
использованием крана для транспортировки рольганга при замене штампа. Время гидравлических прессов усилием 630тс. составляет 28 мин. Сокращено время
переналадки составляет 34 мин. Время использования крана составляет 12 минут. использования крана на 4 минуты.
2. Регулировка конечных выключателей гидравлических прессов производится 2. Спроектированы, изготовлены и внедрены в эксплуатацию:
гаечным ключом и затруднена из-за неудобного расположения на прессе. Время - специальные болты, для исключения работы гаечным ключом;
регулировки выключателей составляет 6 мин. - подставку, для удобства регулировки конечных выключателей. Время регулировки
3. Хаотичное складирование креплений (используемых для переналадки пресса), конечных выключателей гидравлических прессов составляет 2 мин.
из-за отсутствия определенного места хранения. Время на поиск болтов 3. Спроектированы, изготовлены и внедрены держатели для упорядоченного
необходимой длины составляет 3 мин. хранения болтов различной длины. Время на поиск болтов необходимой длины
составляет 1 мин.
36УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №2
Увеличение производительности термического участка
БЫЛО: СТАЛО:
Детали сторонних заказов,
ожидающие термическую
обработку
Проблемы: Решение:
1. Отсутствие возможности быстрой обработки сторонних 1. Спроектирована, изготовлена собственными силами (с
заказов из- за загруженности термического оборудования применением современных теплоизоляционных
на производственную программу. материалов) и введена в эксплуатацию дополнительная
2. Стоимость приобретения новой печи низкого отпуска у печь низкого отпуска для увеличения производительности.
производителя оборудования составляет 3 524,0 тыс. руб. Исключен риск срыва сторонних заказов.
2. Получен экономический эффект за счет разницы между
закупкой и изготовлением печи собственными силами
2 012,0 тыс. руб.
37УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В ТЕРМО- ПРЕССОВОМ ЦЕХЕ №2
Стандартизация рабочего места оператора листовых ножниц
БЫЛО СТАЛО
Подача листа на рабочий
стол ножниц листовых с Тележка для
помощью кран-балки механической
подачи листа с
электромагнитом
Подача листа на
рабочий стол ножниц
листовых с помощью
тележки
Проблемы: Решение:
Для подачи листа в рабочую зону листовых ножниц Изготовлена и внедрена тележка с электромагнитом для
используется полукозловой кран, происходит коробление подачи листа на рабочий стол листовых ножниц. Исключено
листа. коробление листа.
Высокий риск травматизма операторов при подаче листа Снижен риск травматизма оператора листовых ножниц при
на вырезку карт и заготовок подаче листа на рабочий стол.
38УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В МЕХАНИЧЕСКОМ ЦЕХЕ
Организация ячейки и стандартизация рабочего места оператора токарных полуавтоматов на участке тел вращения
БЫЛО СТАЛО
Схема расположения оборудования Схема расположения оборудования Стеллаж с заготовкой
Переход 1 оператора на склад за заготовкой
Переход 2 оператора на склад за заготовкой 72 м Переход оператора
252 метра
20 метров 11
3
2
1
1 2 10
4
6
7
1
1
6 3 1
6 6
5
металопроката
2
9
5 10 9
3 4
2
Склад
3
5
6
8
5 7 8
4 30 метров
10
4 8 3 7
9
4 5 2
Ячейка токарных автоматов
1
Зона обслуживания токарных Зона
Зона обслуживания
обслуживания токарных
токарных автоматов
автоматов 22
автоматов 1 оператором оператором
оператором 2 9 8
4 10 7
3 7 10 3
5 2 6 9 8 метров 6
1 8 4
Оборотная тара для неисправного 5
Заточка инструмента и инструмента после заточки
Проблемы: Результат:
1. Десять единиц токарных автоматов обслуживают два оператора. 1. Произведена перепланировка участка тел вращения. Создана ячейка. Произведена
Средняя загрузка операторов составляет 62% и 64% в смену. перебалансировка Выполнена дозагрузка одного оператора работой другого,
2. Потери при переходах на склад составляют: высвобожден один человек, средняя загрузка оператора 89%.
2. Спроектирован и изготовлен стеллаж для хранения заготовки. Стеллаж установлен
1-го оператора 252 метра (9 мин.); 2-го оператора 72 метра (3 мин.) в непосредственно в зоне ячейки токарных автоматов Сокращены переходы на 304 метра.
смену. Транспортировка заготовки производится вручную – высокий риск Стропальщик, к началу смены, укладывает заготовку на стеллаж согласно сменного
травматизма. задания.
3. Операторы самостоятельно производят заточку инструмента. Потеря 3. Операция по заточке инструмента передана на участок ремонта оснастки. Оператор
времени на заточку инструмента операторами составляет 86 минут в получает инструмент в таре по заявке на смену.
месяц. 4. Экономия затрат на содержание штатной единицы токаря составляет 32,29 тыс. руб. в
год.
39УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В МЕХАНИЧЕСКОМ ЦЕХЕ
Исключение работы электро-мостового крана на кромко-шлифовальном станке
БЫЛО СТАЛО
Проблемы:
1. Длительное время ожидания крана от 7 до 25 мин. для Результат:
установки деталей на рабочий стол кромко- 1. В рабочей зоне кромко-шлифовального станка
шлифовального станка. Общее время использования установлена кран- балка, персонал обучен работе с
электромостового крана для загрузки, разгрузки деталей грузоподъемными механизмами, исключено время
с рабочего стола в смену составляет 31 минуту. ожидания и использования крана.
40УЛУЧШЕНИЕ ПРОИЗВОДСТВЕННЫХ ПРОЦЕССОВ В СВАРОЧНОМ ЦЕХЕ
Снижение времени протекания процесса «шлифовки», «сверловки» подпогонного кольца изделия 5910 и модификаций
БЫЛО СТАЛО
Транспортировка станка Транспортировка станка
для обработки для обработки
подпогонного кольца к подпогонного кольца
корпусу с помощью крана кран-балкой к корпусу
Установка станка для Установка станка для
обработки подпогонного обработки подпогонного
кольца на корпус с кольца кран-балкой на
помощью крана корпус
Установка и снятие станков для обработки подпогонного Установка и снятие станков для обработки подпогонного
кольца производится с помощью крана кольца производится с помощью кран-балки
Проблемы: Результат:
1. Длительное время ожидания крана от 5 до 15 мин. для 1. В рабочей зоне установлена кран-балка, персонал обучен работе с
выполнения операций «шлифовка», «сверловка» подпогонного грузоподъемными механизмами, исключено время ожидания крана
кольца. На время установки и снятия станков для обработки для выполнения операций «шлифовка», «сверловка» подпогонного
подпогонного кольца все работы в пролете с использованием кольца, снижен риск остановки процесса в пролете из-за отсутствия
электромостового крана приостановлены. крана.
2. Снижено время протекания процесса обработки подпогонного
2. Длительное время протекания процесса «шлифовки» -120
кольца изделия 5910 и модификаций по операциям «шлифовка» на 10
мин., «сверловки»- 260 мин. подпогонного кольца изделия мин. и составляет 110 мин., «сверловка» на 20 мин. И составляет 240
5910 и модификаций. мин.
41Вы также можете почитать


